
 English
 Español
 ไทย
 Indonesia
 Melayu
 Tiếng Việt


Мисс Бокс
Пожалуйста, оставьте сообщение

Основная особенность |
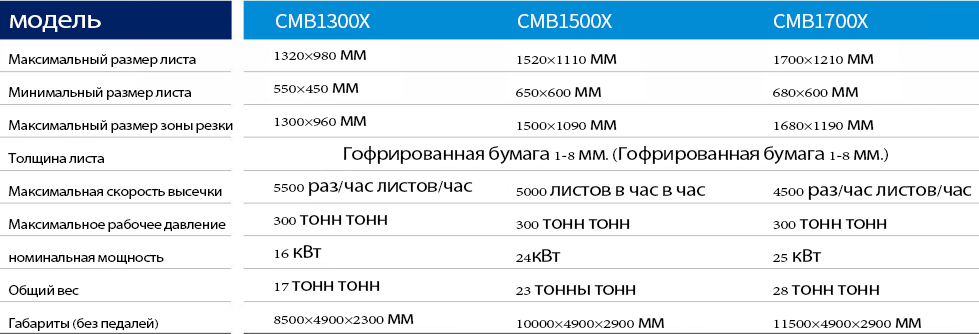
1.cmb-1300x/1500x/1700x (всасывание вниз) Полностью автоматическая машина вырезания. Этот продукт подходит для производства Corrugatedboxes и имеет свои собственные характеристики для цветных коробок.
2. Уникальная конструкция бумажных зубов и использование специально обработанной структуры зубов делают минимум расстояние между зубами, сохранять бумагу и улучшить вашу чистую прибыль. Наше оборудование подходит для точной обработки монтажа цветной бумаги, поскольку в передней части монтажа бумаги есть как минимум 3-4-мм, и многие из рыночного оборудования используют метод кормления бумаги из бумаги. В обработке бумаги будет вытащены, и точность обработки бумаги не может быть гарантирована, поэтому применение метода удержания зуба является Widder.
3. Мы используем прерывистый механизм типа 300-1-200 и увеличиваем прерывистую коробку с 300-миллиметровым центральным расстоянием. Крутящий момент будет на 45% выше, чем в 250 мм, что более подходит для обработки коробок с большими панелями.
4. Угол перемещения в 200 градусов оставляет более длительное время для обновления бумаги, снижает зависимость от чувствительности оператора и обеспечивает концентрацию для вашей занятости.
5. Высоко качественная печать промышленной цепи принята. Двойная сеть, импортированная из Великобритании, была в паре и протестирована. Шаг 50,4, который имеет высокую прочность, большое напряжение и длительный срок службы, обеспечивая стабильную работу машины и повышая точность продукта.
6. Внедрена технология кормления бумаги нижней всасывающей формы с уникальным дизайном, а передний картон можно отрегулировать вверх и вниз в зависимости от толщины бумаги.
7. Правая картона можно использовать для независимого выравнивания пневматической бумаги.
8. Вакуумный насос используется для подачи бумажного доска в бумажный валик, который нелегко поцарапать поверхность печати. Уменьшите отходы продуктов.
Рекомендации по безопасности машины
ВВЕДЕНИЕ ВЕСТИ ВЕЩЕЙ БЕЗОПАСНОСТИ Машины
Машины для резки матрицы - это мощные инструменты, используемые по производству, упаковке и ремесленной промышленности. Несмотря на то, что они высокоэффективны, они представляют значительные риски, если они работают неправильно. Это всеобъемлющее руководство описывает Критические протоколы безопасности машины Чтобы защитить операторов, поддерживать производительность и соответствовать стандартам OSHA/ISO.
Зачем умирать, резкая безопасность имеет значение
-Предотвращает тяжелые травмы (рваные раны, ампутации, травмы раздавливания)
-Уменьшает повреждение оборудования и время простоя
-снижает риски ответственности и претензии на компенсацию работникам
-Обеспечивает соблюдение международных правил безопасности
1. Требования к личному защитному оборудованию (СИЗ)
Обязательное защитное снаряжение для операторов
- Срезанные перчатки (ANSI Уровень 4 или выше)
- Защитные очки с боковыми щитами (Оценка ANSI Z87.1)
- Защита слуха(для машин, превышающих 85 дБ)
- Площадящая одежда (Нет свободных рукавов/украшений)
- Стальные туфли (где обрабатываются тяжелые материалы)
Для чаевого: Проведите инспекции СИЗ перед каждой сменой, чтобы обеспечить правильное состояние и соответствие.
2. Протоколы безопасности машины
А. Механические резаки
- Операционная система с двумя руками требуется для ручных машин
- Никогда не обойти защитные охранники -60%несчастных случаев происходят, когда охранники удаляются
- Поддерживайте 6 -дюймовое минимальное безопасное расстояние от зоны резки
Б. Гидравлические резаки
-Проверьте на наличие Гидравлические утечки ежедневно (потенциальная опасность пожара/взрыва)
- Проверять Настройки давления соответствовать материалам
- Осуществлять Выпуск аварийного давления обучение
C. Цифровые/лазерные резаки
- Установить Лазерные корпусы блокировки (автоматически выключается при открытии)
- Поддерживать правильная вентиляция Для извлечения
- Почта Видимые излучения предупреждающие знаки
3. Процедуры работы в эксплуатации
Проверки перед операцией
1. Проверьте все Безопасные устройства функциональны (E-Stops, легкие занавески)
2. Проверьте резка умирает для повреждения или износа
3. Подтвердите Совместимость материала с машинными характеристиками
### **Во время работы**
-**Никогда не оставляйте машины без присмотра**, пока питается
- Использовать **Толкайте палки/инструменты** При кормлении небольших материалов
- Поддерживать **Чистая рабочая зона** Чтобы предотвратить скольпы/поездки
Аварийные протоколы
- Кнопка аварийной остановки Места должны быть четко обозначены
- Учреждать Процедуры блокировки/тега (лото) для технического обслуживания
- Почта Инструкции по оказанию первой помощи Для общих травм
4. Требования к обучению и соответствию
Стандарты сертификации оператора
- Минимум 8 часов практической тренировки Для новых операторов
- Ежегодные курсы повышения квалификации необходимый
-Специальная сертификация Для лазерных/гидравлических систем
Контрольный список соответствия OSHA
✓ Машина (29 CFR 1910.212)
✓ Коммуникация опасности (29 CFR 1910.1200)
✓ Электрическая безопасность (29 CFR 1910.303)
✓ Процедуры Loto (29 CFR 1910.147)
5. Создание культуры на рабочем месте в безопасности
Лучшие практики для управления
- Учреждать Система отчетности почти промахи
- Руководить Ежеквартальные упражнения по безопасности
- Осуществлять Программы поощрения безопасности
- Отображать Настоящая статистика несчастных случаев как напоминания
Взаимодействие с безопасностью сотрудников
- Форма Комитеты по безопасности** с представлением оператора
- Поощрять Одноранговые напоминания о безопасности
- Предоставлять Многоязычные защитные материалы При необходимости
Вывод: создание программы комплексной безопасности
Эффективная безопасность машины для резки матрицы требует:
Правильное использование СИЗ** В любое время Машино-специфические протоколы Для разных типов резаков
Строгие графики обслуживания С соответствием лото
Продолжающиеся учебные программы* Помимо первоначальной сертификации
Упреждающая культура безопасности с обязательствами по управлению
1. Подготовка перед операцией
1.1 Контрольный список готовности машины
- Система питания:
-Проверьте стабильность напряжения (380 В ± 5%для промышленных моделей).
-Сопротивление заземления <1 Ом (тест с зажимом Земли Fluke 1630).
- Механическая проверка:
-Проверьте уровень гидравлического масла (между маркерами MIN/MAX при 40 ° C).
-Подтвердить смазку направляющей железной дороги (прикладная смазка ISO VG 68).
- Защитные устройства:
-Проверьте экстренные остановки (время ответа <0,5 с).
-подтвердить выравнивание светового занавеса (EN ISO 13855.
1.2 Инструменты и настройка материала
- Установка Die:
1. Чистая монтажная поверхность с IPA (изопропиловый спирт 99,9%).
2. Болты крутящего момента до 25–30 н · м при скребке.
3. Проверьте параллельный зазор <0,02 мм через знаком.
- Загрузка материала:
-Поддерживать окружающую среду 40–60%для гигроскопических субстратов.
-Используйте датчики краев, чтобы обнаружить выравнивание рулона (± 1 мм толерантность).
2. Стандартная рабочая процедура (SOP)
2.1. Последовательность запуска
1 Инициализация:
-Питание на → запустить самодиагностику (проверьте коды ошибок: E01-E45).
-Согреть гидравлическую систему (15 минут при температуре масла 50 ° C).
2 Тестовый запуск:
-Выполнить сухой цикл при скорости 10%→ Проверьте на ненормальные вибрации.
-Проверьте клиренс системы выброса (3–5 мм выше материала).
2.2 Протокол выключения
1. Упорядоченная остановка:
-Уменьшите скорость до 10%→ задействовать безопасное блокировку → питание выключено.
2. Задачи после операции:
-Удалить штампы → Нанесите ингибитор ржавчины (WD-40 Specialist®).
-Данные по производству журнала (циклы, отклонения, энергопотребление).
3. Стандарты безопасности и соответствия
3.1 Соблюдение директивы ОСКА/ЕС
- Требования к охране:
-Фиксированные охранники с <4 мм-защищенными зазорами (EN ISO 13857).
-Система управления двумя руками (сила приема 15–25n).
-**Управление шумом **:
-Установите акустические корпусы для> 85 дБ (а) машин.
-Обеспечить сертифицированную защиту ушей ANSI S3.19-1974.
3.2 Процедуры блокировки/тега (LOTO)
1. Отменять основную мощность → Прикрепите безопасную блокировку.
2. Гидравлическое давление кровотечения до 0 бар (проверьте с помощью датчика).
3. Поместите предупреждающий тег: «Не работайте-обслуживание в процессе выполнения».
4. Расширенные методы работы
4.1 Оптимизация A-A-Acsisted
- Приложения машинного обучения:
-Регулировка прогнозирования параметров на основе изменений партии материала.
-Обнаружение аномалии с помощью анализа спектра вибрации (точность прогнозирования разломов 95%).
- Интеграция IoT:
-Удаленный мониторинг через протокол OPC UA.
-Автоматизированные отчеты о соответствии OSHA Generation.
4.2 Точная тонкая настройка
- Выравнивание с лазерным управлением:
1. Проектный схема перекрестия (635 нм лазер, класс II).
2. Отрегулируйте ролики с подачей до отклонений от края <0,05 мм.
- Компенсация динамического давления:
-Используйте обратную связь с датчиком деформации для автоматической силы (± 1N разрешение).
5. Операция по техническому обслуживанию
Проверка производительности
- Еженедельные чеки:
-Провести тест силы резки с нагрузочной ячейкой (отклонение <3%).
-Проверьте ответ системы безопасности посредством моделируемой обструкции.
- Ежемесячные аудиты:
-Отклонение рамы лазерной измерения при максимальной нагрузке (<0,01 мм/м).
-Калибровать датчики давления (стандарт для пробуждения NIST).
Раздел часто задаваемых вопросов (голосовой поиск оптимизирован):
Q: Как отрегулировать давление резания для выезда для новых материалов?
A: Запустите пошаговые тесты - начните с 50 н/см², увеличивайте с шагом 10N до тех пор, пока чистые сокращения не будут достигнуты без сжатия субстрата.
Q: Какой СИЗ требуется для операторов резки умирания?
A: ANSI Z87.1 Безопасные очки, резистентные перчатки (EN 388 уровня 4) и обувь для стали (ASTM F2413).
В: Как часто следует менять гидравлическое масло?
A: Каждые 2000 рабочих часов или когда кислотное число превышает 1,5 мг KOH/G (на ISO 4406).
**Комплексный Руководство по техническому обслуживанию машины: лучшие методы повышения эффективности и продления срока службы оборудования
Машины для вырезания, вырезанные в таких отраслях в таких отраслях, как упаковка, печать и автомобильное производство. Правильное обслуживание не только обеспечивает постоянную производительность, но и продлевает срок службы машины, сокращает время простоя и сводит к минимуму затраты на ремонт. В этом подробном руководстве мы рассмотрим действенные стратегии технического обслуживания машины, оптимизированные для эксплуатационного превосходства и видимости поиска в Google.
Почему регулярное техническое обслуживание машины
1. Предотвратить дорогостоящее время простоя: Незапланированные сбои нарушают графики производства, что приводит к пропущенным срокам и потери дохода.
2. Убедитесь, что точно: Изношенные детали могут поставить под угрозу точность сокращения, влияя на качество продукции.
3. повысить безопасность: Регулярные проверки сводят к минимуму риск несчастных случаев, вызванных неисправными компонентами.
4. Максимизируйте рентабельность инвестиций: Упреждающее техническое обслуживание снижает долгосрочные расходы на ремонт и задерживает замену машины.
Ежедневный контрольный список для технического обслуживания для машин резания
Реализуйте эти шаги, чтобы ваше оборудование работало плавно каждый день:
1. Очистите машину
-Удалите мусор, бумажную пыль и клейкую остатки из режущего слоя, роликов и лезвий, используя мягкую щетку или сжатый воздух.
-Протереть поверхности тканью без ворса, чтобы предотвратить наращивание материала.
2. Осмотрите лезвия и режущие инструменты
-Проверьте на наличие тупости, никай или смещения в умираниях и лезвиях правления.
-Замените поврежденные лезвия немедленно, чтобы избежать неровных порезов или материалов.
3. Смажьте движущиеся части
-Примените смазку с жильем, подготовленным к производителю, к подшипникам, передачам и направляющим рельсам.
-Избегайте смазки, которая может привлечь пыль.
4. Функции безопасности испытаний
-Проверьте кнопки экстренной остановки, охранники и датчики функциональны.
Еженедельные и ежемесячные задачи по техническому обслуживанию
Углушите свою процедуру обслуживания с помощью этих критических шагов:
Еженедельные чеки
- Затяните свободные болты: Вибрация во время работы может ослабить винты; Используйте крутящий ключ, чтобы закрепить их.
- Осмотрите гидравлические/пневматические системы: Проверьте на наличие утечек, падений давления или нерегулярных шумов.
- Калибровать настройки давления: Убедитесь, что последовательное давление на площади резки, чтобы избежать неполных сокращений.
Ежемесячные задачи
- Замените фильтры: Очистите или замените воздушные и масляные фильтры в гидравлических/пневматических системах.
- Проверьте электрические компоненты: Осмотрите проводку, разъемы и двигатели на наличие износа или коррозии.
- Изучите системы эжектора: Убедитесь, что отходы эффективно очищаются, чтобы предотвратить блокировку.
Ежеквартальные и годовые стратегии обслуживания
Для долгосрочной надежности, планируйте профессиональные проверки:
1. Ежеквартальный обслуживание
- Замена подшипника: Подшипники с высоким содержанием фаркции разлагаются быстрее; Замените их, чтобы предотвратить перегрев.
- Обновления программного обеспечения: Обновите программное обеспечение для управления машиной, чтобы исправить ошибки и повысить производительность.
- Проверка выравнивания: Используйте лазерные инструменты выравнивания, чтобы проверить параллелизм роликов и умираний.
2. Ежегодный пересмотр
- Разобрать критические компоненты: Очистить и осмотреть двигатели, насосы и системы передачи.
- Замените склонные к износу: Обновите ремни, печать и втулки, даже если они кажутся функциональными.
- Аудит энергоэффективности: Оптимизируйте энергопотребление путем оценки производительности двигателя и качества смазки.
Лучшие методы смазки для машин резания
- Используйте правильную смазку: Проконсультируйтесь с руководством по характеристикам вязкости и температуры.
- Избегайте загрязнения: Храните смазочные материалы в запечатанных контейнерах и очистите сопла перед нанесением.
- Отслеживание графиков смазки: Создайте календарь, чтобы убедиться, что компонент не упускается из виду.
Обучение оператора: ключевая часть технического обслуживания
Даже лучший план технического обслуживания терпит неудачу без квалифицированных операторов. Приготовьте свою команду:
-Признайте ранние признаки износа (например, необычные вибрации, непоследовательные порезы).
-Следуйте протоколам выключения/запуска, чтобы уменьшить напряжение на машине.
-Сообщите о проблемах сразу же с использованием журналов цифрового обслуживания.
Общие проблемы с резкой матрицы и решения
1. Материальные джема: Вызвано смещенными умираниями или неправильными настройками давления.
2. лезвие приковаемое: Используйте высококачественные стальные лезвия и избегайте резки абразивных материалов.
3. Гидравлические утечки: Замените изношенные уплотнения и контролируйте уровни жидкости.
Часто задаваемые вопросы о техническом обслуживании машины
В: Как часто я должен заменять лезвия, вырезанные на матрице?
A: В зависимости от использования лезвия длится 50 000–100 000 сокращений. Мониторинг производительности и замените, когда разрезают, теряют резкость.
В: Могу ли я использовать общие смазочные материалы для экономии затрат?
A: Нет. Смазочные материалы, одобренные производителем, предотвращают химическую несовместимость и повреждение частично.
В: Каков идеальный уровень влажности для машин, вырезанных в штампе?
A: Поддерживайте влажность 40–60%, чтобы предотвратить ржавчину и статическое наращивание.


 RELATED
RELATED
RELATED
Контакт : MR. Ли
Тел : +86 18652637320
E-mail: info.chumbro@gmail.com
Добавить: Иньхе Уэст -роуд, зона развития округа Ютинан,
Город Таншан, провинция Хэбей
Copyright © 2023 Yutian Zhongbo Printing Machinery Co., Ltd Все права защищены. №: CP BEI № 000000


Этот веб-сайт использует файлы cookie, чтобы обеспечить вам максимально эффективное использование нашего веб-сайта.



 телефон
Комментарий
(0)